Comment usiner une pièce avec précision en atelier
 Marc
•
4 octobre 2026
Quand un atelier reçoit une demande de précision, tout commence souvent par une matière brute qu’il faut transformer sans perdre de temps ni de cote. Usiner une pièce désigne justement cette étape où l’on enlève de la matière pour obtenir une forme utile, une dimension exacte et un état de surface propre. Ce travail permet de passer d’une ébauche à une pièce finie, avec une tolérance maîtrisée, et il reste essentiel en mécanique pour garantir l’assemblage, la fiabilité et la qualité du résultat.
Dans ce guide, vous allez voir comment la matière devient un composant fonctionnel, quels procédés choisir, comment sécuriser l’atelier et pourquoi le CNC change la donne quand la précision compte vraiment.
Comprendre ce qu’est une pièce à transformer
Avant d’entrer dans le détail, il faut distinguer la pièce brute, la pièce usinée et la pièce finie. La première sort du fournisseur avec une forme encore approximative ; la deuxième a déjà subi un usinage ; la troisième répond au besoin final, prête à monter. Dans un atelier de mécanique, cette progression est essentielle pour passer d’un simple matériau à une fabrication conforme. On parle alors d’ébauche pour la première phase, puis de finition quand la qualité de surface et la tolérance deviennent prioritaires. Pour approfondir ce sujet, consultez notre guide sur société usinage.
Un exemple simple : un axe, un support de pompe, un carter ou une entretoise. La forme initiale n’est jamais suffisante. Il faut corriger la géométrie, ajuster les perçages et contrôler la qualité. C’est là que l’usinage prend tout son sens, car il relie la conception au résultat concret. Dans la pratique, la pièce doit aussi être pensée selon le matériau, la fonction et le niveau de précision attendu par l’atelier.
De la matière brute au composant fini
La transformation suit une logique très claire. Une pièce brute devient d’abord une base exploitable, puis un composant conforme après enlèvement de matière. Dans la fabrication mécanique, cette progression évite les jeux excessifs, les défauts d’alignement et les erreurs de montage. Vous gagnez ainsi en régularité, surtout quand plusieurs pièces doivent s’assembler sans reprise manuelle.
On parle souvent de pièce de série, mais le principe reste le même pour un prototype. L’ébauche fixe les grands volumes, la finition affine les surfaces et les arêtes. Cette logique rend la mécanique plus lisible : chaque étape a son rôle, chaque opération prépare la suivante, et la pièce finale arrive avec la bonne fonction.
Pourquoi la précision change tout dans la fabrication
Une cote mal tenue peut bloquer tout un assemblage. C’est pour cela que la précision devient le cœur du sujet dès qu’une pièce doit fonctionner dans un ensemble mécanique. Un écart de quelques dixièmes peut suffire à créer du jeu, du frottement ou une usure prématurée. Dans une fabrication sérieuse, la tolérance n’est donc pas un détail, mais un repère essentiel de qualité.
Dans l’atelier, cette exigence se voit au contrôle, au choix des outils et au soin apporté à la forme finale. Plus la pièce est critique, plus l’usinage doit rester stable et reproductible. C’est souvent ce niveau de rigueur qui fait la différence entre un simple usinage et une pièce vraiment exploitable.
Les procédés qui permettent de donner une forme juste
Pour obtenir une géométrie fiable, il faut choisir le bon procédé selon la forme, la matière et l’objectif. Le tournage convient aux surfaces de révolution, le fraisage aux formes planes ou complexes, tandis que le perçage, l’alésage et le filetage servent à créer ou finir un trou. Chaque technique répond à une logique précise : adapter la machine à la pièce, puis l’outil à l’opération. C’est cette cohérence qui évite les reprises inutiles.
Voici un repère simple pour vous orienter :
| Procédé | Usage principal |
|---|---|
| Tournage | Formes cylindriques, extérieur et intérieur |
| Fraisage | Surfaces, rainures, poches et contours |
| Perçage | Création rapide d’un trou |
| Alésage | Finition précise d’un trou existant |
| Filetage | Réalisation d’un pas de vis |
Si vous devez adapter une technique, partez toujours de la forme finale. Une barre ronde ne se traite pas comme une plaque. Une pièce longue demande souvent un procédé différent d’un bloc compact. Le bon choix dépend donc du matériau, de l’objectif et de la zone à travailler, qu’elle soit intérieure ou extérieure.
Quand le tournage devient la solution la plus logique
Le tournage s’impose dès qu’une pièce présente une géométrie axiale. Sur un tour, la machine fait tourner la matière pendant que l’outil enlève de la matière avec régularité. Ce procédé est idéal pour les arbres, bagues, axes ou douilles. Il permet aussi de réaliser un trou central, puis un alésage de finition si la cote doit être serrée.
Cette technique reste très efficace pour obtenir des diamètres cohérents. Quand la pièce est symétrique, le tournage limite les écarts et simplifie la suite du travail. Il devient alors la solution la plus logique, surtout si vous cherchez un résultat rapide et propre.
Pourquoi le fraisage reste si polyvalent
Le fraisage séduit parce qu’il accepte une grande variété de formes. Avec une seule machine, vous pouvez surfacer, rainurer, contourner ou préparer plusieurs zones d’une même pièce. L’outil tourne, la matière avance, et la technique s’adapte à des géométries parfois très différentes.
Dans un atelier, cette polyvalence change tout. Une pièce complexe avec poches, épaulements et perçages multiples gagne à passer au fraisage plutôt qu’à multiplier les montages. C’est un procédé très utile quand la fabrication doit rester souple sans sacrifier la précision.
Percer, aléser ou fileter : comment s’y retrouver
Le perçage crée le trou de départ. L’alésage corrige ensuite le diamètre pour obtenir une cote plus fine. Le filetage, lui, transforme ce trou en logement pour vis ou tige filetée. Ces trois opérations sont complémentaires, mais elles ne répondent pas au même besoin. Le bon réflexe consiste à choisir la méthode selon le niveau de finition attendu.
Si la pièce doit recevoir un assemblage vissé, le filetage devient indispensable. Si vous cherchez seulement un passage, le perçage suffit parfois. Et si la précision du trou compte vraiment, l’alésage apporte la finition attendue.
Réussir la mise en position et sécuriser l’atelier
Avant de lancer l’opération, il faut maintenir la pièce sans la déformer. Un bon montage commence par un bridage stable, un appui propre et un serrage adapté à la machine. Mandrin, mors doux, étau ou système de fixation spécifique : chaque solution sert à stabiliser l’ensemble pour garantir la précision. Sans cette étape, même le meilleur outil ne peut pas réaliser un résultat fiable.
Les bonnes pratiques à retenir sont simples :
- Vérifier que la pièce est propre et bien appuyée avant le serrage.
- Choisir des mors ou un mandrin adaptés à la géométrie.
- Éviter toute vibration en réduisant les porte-à-faux.
- Contrôler le montage avant d’effectuer la première passe.
Dans un atelier, la sécurité dépend autant du montage que du geste. Un serrage mal pensé augmente le risque de casse, de rejet de matière ou de projection. Il faut donc prendre le temps de bien préparer la pièce, car ce temps gagné au départ évite souvent une reprise coûteuse ensuite.
Fixer correctement la pièce avant toute opération
Un montage réussi repose sur trois choses : contact, stabilité et accès. La pièce doit rester immobile, mais l’outil doit pouvoir atteindre la zone à travailler sans contrainte excessive. Sur un tour, le mandrin assure le maintien ; sur une fraiseuse, l’étau ou les brides remplissent ce rôle. Le choix dépend de la forme et de la taille.
Si la pièce est mince, il faut parfois ajouter un support pour éviter la flexion. Si elle est courte, un serrage trop fort peut l’abîmer. Le bon montage est donc celui qui maintient sans marquer, tout en laissant la machine travailler correctement.
Les réflexes de sécurité à adopter dans l’atelier
La sécurité doit rester présente à chaque instant. Avant de démarrer, retirez les éléments inutiles autour de la machine, vérifiez l’état de l’outil et portez les protections adaptées. Une pièce mal fixée, un copeau mal évacué ou une vitesse mal choisie peut suffire à créer un incident. C’est pour cela qu’un atelier organisé réduit fortement les imprévus.
Pensez aussi à tester la rotation à vide quand c’est nécessaire, puis à observer la première passe. Ce réflexe simple permet de détecter un mauvais alignement ou un serrage insuffisant. En mécanique, la sécurité protège la personne, la machine et la qualité du travail.
Obtenir la bonne cote avec le CNC et les contrôles
Le CNC a changé la manière de produire une pièce précise. Grâce à la commande numérique, les mouvements sont programmés, répétables et mieux maîtrisés. Cela améliore la précision, surtout lorsque la tolérance doit rester stricte sur plusieurs pièces identiques. Dans un processus industriel, cette répétabilité devient un vrai atout pour la qualité et la production.
Un bon contrôle repose sur des mesures avant et après l’usinage. Voici un repère utile :
| Écart accepté | Lecture pratique |
|---|---|
| 0,1 mm | Contrôle courant sur des pièces simples |
| 0,05 mm | Exigence plus fine sur une surface fonctionnelle |
| 0,01 mm | Très forte précision sur un composant critique |
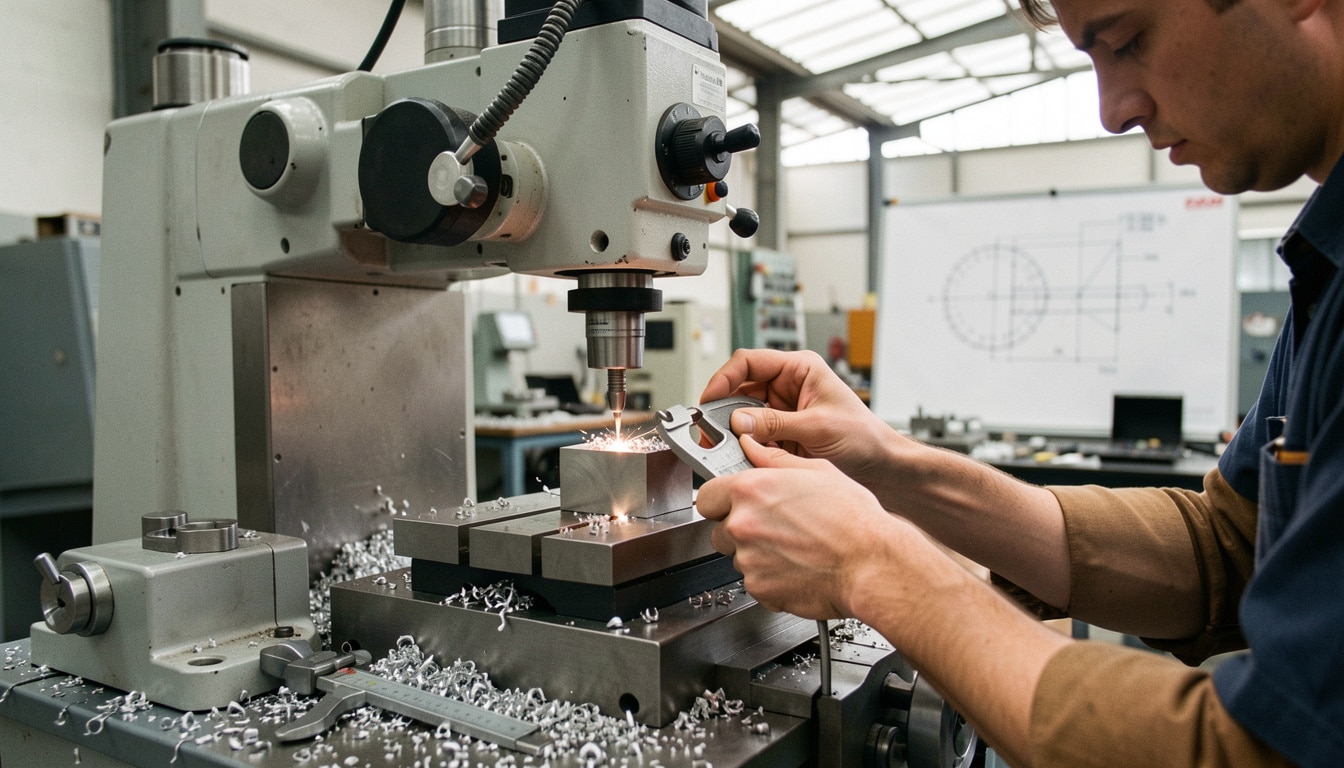
Dans l’industrie, le contrôle dimensionnel évite les mauvaises surprises. Un pied à coulisse, un micromètre ou un comparateur permettent de vérifier la cote sans se tromper. Quand le projet demande une finition régulière, le CNC aide à tenir le millimètre là où une méthode manuelle serait plus variable.
Pourquoi le CNC améliore la répétabilité
Le CNC suit un programme identique à chaque cycle. Cette logique réduit les écarts entre deux pièces et sécurise la fabrication, surtout en série. Si la même surface doit être produite vingt fois, la machine reproduit le même mouvement avec une constance difficile à obtenir manuellement.
Cette répétabilité ne sert pas seulement à gagner du temps. Elle améliore aussi la qualité globale du composant, car chaque passe suit les mêmes paramètres. Pour un projet industriel, cela facilite le suivi, le contrôle et l’assemblage final.
Comment contrôler une cote sans se tromper
Le contrôle commence avant l’usinage : il faut mesurer la matière brute, vérifier l’usinage prévu et noter la cote cible. Après l’opération, on refait la mesure sur la surface travaillée. Si le résultat reste dans la tolérance, la pièce peut passer à l’étape suivante. Sinon, il faut corriger le réglage ou reprendre la fabrication.
Dans un atelier, cette méthode évite les approximations. Elle permet aussi de repérer rapidement une dérive de machine, un outil usé ou une erreur de programme.
Ce que signifie vraiment une tolérance en atelier
La tolérance représente l’écart acceptable autour d’une cote nominale. Elle ne dit pas que la pièce doit être parfaite au micron près, mais qu’elle doit rester dans une plage définie. C’est ce cadre qui rend la fabrication réaliste et contrôlable.
En pratique, une tolérance bien choisie protège la qualité sans alourdir inutilement le processus. Trop serrée, elle complique la production ; trop large, elle peut nuire à l’assemblage. L’équilibre dépend donc du projet et de la fonction du composant.
Adapter la méthode au matériau et à la complexité de la pièce
Le matériau change beaucoup de choses. Un petit bloc d’aluminium ne se travaille pas comme un acier dur, et une pièce en plastique ne réagit pas comme un composite. Pour usiner correctement, il faut adapter la technique, l’outil et la vitesse. Cette adaptation devient encore plus importante quand la conception est complexe, avec des zones intérieures étroites ou des formes extérieures délicates.
Voici un repère simple selon la matière :
| Matériau | Contraintes principales |
|---|---|
| Aluminium | Usinage rapide, bon état de surface |
| Acier | Effort plus élevé, outil plus sollicité |
| Plastique | Risque d’échauffement et de bavures |
| Composite | Attention à l’écaillage et à la poussière |
Une petite pièce complexe demande souvent plus de soin qu’un grand volume simple. La conception doit alors prévoir l’accès de l’outil, la tenue au serrage et le bon ordre des opérations. Dans l’industrie, cette anticipation évite les reprises et sécurise le montage final.
Quand le matériau impose ses propres règles
Chaque matériau impose sa cadence. Un métal tendre accepte une coupe plus vive, alors qu’un matériau dur réclame une approche plus progressive. L’outil doit donc être choisi en fonction de la matière, sinon l’état de surface se dégrade vite.
Cette logique vaut aussi pour les pièces fragiles. Si la matière chauffe trop, elle peut se déformer. Si elle s’effrite, la coupe devient irrégulière. Adapter la technique permet alors de préserver la forme et la qualité du composant.
Les bonnes décisions pour une petite pièce complexe
Pour une petite pièce, le principal défi reste la tenue en position. Le moindre défaut de serrage se voit immédiatement sur la cote finale. Il faut donc choisir un outil adapté, limiter les vibrations et simplifier la succession des opérations.
Quand la géométrie devient complexe, mieux vaut parfois diviser le travail en étapes courtes. Cette méthode facilite l’accès aux zones intérieures et extérieures, tout en gardant le contrôle sur la forme. Vous gagnez en fiabilité et en régularité.
Penser la conception avant de lancer la fabrication
Une bonne conception simplifie toujours la fabrication. Avant de lancer la production, il faut vérifier si la pièce peut être usinée sans zone inaccessible, si le montage est possible et si le matériau choisi correspond bien à l’usage. Cette réflexion en amont réduit les erreurs et améliore l’avantage économique du projet.
Quand la forme reste cohérente avec la machine et l’outil disponibles, la fabrication avance plus vite. Vous obtenez alors une pièce plus simple à produire, plus facile à contrôler et plus fiable au moment du montage.
FAQ – Questions fréquentes sur l’usinage d’une pièce
Quelle est la différence entre une pièce brute et une pièce usinée ?
La pièce brute sort avec une forme générale, alors que la pièce usinée a déjà reçu les opérations qui lui donnent ses cotes finales, sa fonction et son état de surface.
Quel procédé choisir entre tournage et fraisage ?
Le tournage convient surtout aux formes cylindriques, tandis que le fraisage est plus adapté aux surfaces planes, aux poches et aux géométries variées.
Pourquoi le CNC est-il utile pour les pièces complexes ?
Le CNC permet de reproduire des trajectoires précises et répétables, ce qui aide à traiter une pièce complexe avec plus de régularité et moins d’écarts.
Comment vérifier la précision d’une pièce après fabrication ?
Il faut mesurer la cote avec un instrument adapté, comparer le résultat à la tolérance prévue et contrôler aussi l’état de surface si nécessaire.
Quels matériaux sont les plus simples à usiner ?
L’aluminium et certains plastiques se travaillent souvent plus facilement, car ils demandent moins d’effort et permettent un usinage plus rapide.
Quelles précautions de sécurité faut-il respecter en atelier ?
Il faut bien fixer la pièce, vérifier la machine, porter les protections adaptées et rester attentif au perçage, au filetage et à l’outil en mouvement.